Laserové gravírování: Principy, technologie a technické srovnání metod
Přehled principů laserového gravírování, typů laserových zdrojů a mechanismů interakce záření s materiálem, včetně srovnání s mechanickým gravírováním a odkazů na příslušné normy.
Gravírování je proces úpravy povrchu materiálu za účelem vytvoření trvalého značení, textury nebo dekorativního vzoru. V současné průmyslové praxi dominuje laserové gravírování, které umožňuje bezkontaktní, vysoce přesné a opakovatelné zpracování širokého spektra materiálů.
Bezpečnostní požadavky na laserová zpracovatelská zařízení upravuje norma ISO 11553, klasifikaci laserových zařízení podle rizika pak EN 60825-1 [1], [6].
Princip laserového gravírování
Proces je založen na interakci elektromagnetického záření s povrchem materiálu. Fokusovaný svazek dodá na malou plochu vysokou hustotu energie, přičemž postupně dochází k absorpci energie, lokálnímu zahřátí a následně k odpaření materiálu nebo ke změně jeho struktury.
Zásadní veličinou je hustota výkonu (W/cm²), daná poměrem výkonu zdroje a plochy stopy svazku. Tatáž sestava proto může podle nastavení materiál pouze zabarvit, natavit, nebo odpařit.
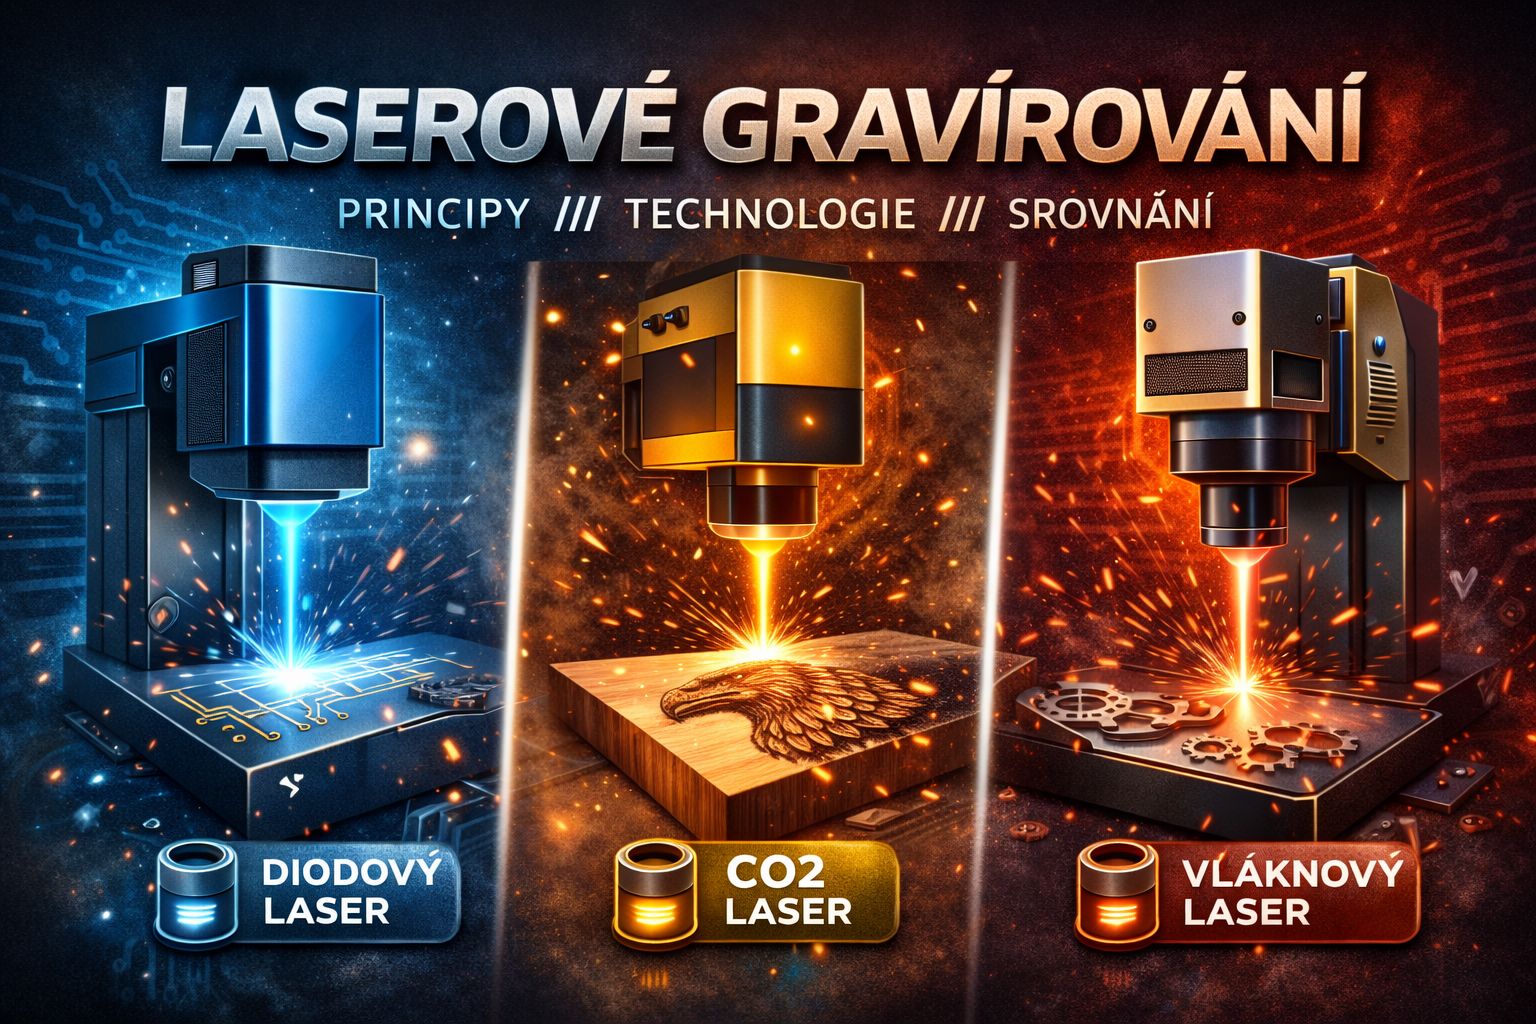
Typy laserových zdrojů
| Typ | Vlnová délka | Vhodné materiály | Typické použití |
| CO₂ | ~10,6 µm | Dřevo, papír, akryl, kůže, sklo, textil | Řezání a gravírování organických materiálů |
| Vláknový (fiber) | ~1064 nm | Ocel, nerez, hliník, mosaz, některé plasty | Průmyslové značení, QR a DataMatrix kódy |
| Diodový | 405–450 nm | Dřevo, tmavé plasty, kůže | Hobby a malosériové aplikace |
Volba zdroje vychází z absorpčních vlastností materiálu při dané vlnové délce. Kovy odrážejí infračervené záření CO₂ laseru a jsou jím prakticky nezpracovatelné, s výjimkou povrchově upravených kovů s nanesenou vrstvou. Naopak vláknový laser se dobře absorbuje v kovech, ale řada organických materiálů na něj reaguje hůř. Diodové systémy mají nižší výkon a obtížně zpracovávají čiré a reflexní materiály.
Mechanismy interakce s materiálem
Podle hustoty výkonu a vlastností materiálu probíhá značení několika odlišnými mechanismy. Rozlišení má praktický význam, protože určuje trvanlivost i vzhled výsledku.
Uplatnění konkrétního mechanismu závisí na absorpčním koeficientu materiálu při dané vlnové délce, jeho tepelné vodivosti a na hustotě výkonu svazku [2].
Galvanometrické a portálové systémy
Způsob vedení svazku po ploše je z hlediska výsledku stejně podstatný jako samotný zdroj.
| Parametr | Galvanometrický (galvo) | Portálový (gantry) |
| Vedení svazku | Výkyvná zrcadla | Pohyb optické hlavy v osách |
| Rychlost | Velmi vysoká | Nižší, omezená setrvačností |
| Pracovní pole | Omezené ohniskovou vzdáleností | Velké, dané rozměry stroje |
| Typické nasazení | Sériové značení menších ploch | Řezání a gravírování velkých formátů |
Srovnání s mechanickým gravírováním
| Parametr | Laserové | Mechanické |
| Kontakt s materiálem | Bezkontaktní | Kontaktní, působí silou |
| Přesnost | Velmi vysoká, řádově setiny mm | Střední, omezená průměrem nástroje |
| Opotřebení nástroje | Žádné | Významné, nutná výměna |
| Upnutí obrobku | Minimální nároky | Nutné pevné upnutí |
| Dosažitelná hloubka | Omezená, mikrometry až desetiny mm | Výrazně větší |
| Tepelné ovlivnění | Přítomné (HAZ) | Zanedbatelné |
Mechanické gravírování zůstává výhodné tam, kde je požadována větší hloubka nebo kde by tepelné ovlivnění materiálu bylo nepřijatelné. Laserové gravírování naopak převažuje u jemných detailů, proměnlivých dat a sériového značení.
Přesnost a tepelně ovlivněná oblast
Dosažitelná přesnost laserových systémů se pohybuje řádově v setinách milimetru a je dána především průměrem stopy svazku, přesností kinematiky a stabilitou ohniskové vzdálenosti. Hodnocením přesnosti aditivních a tepelných procesů se zabývají normy ISO 9013 pro kvalitu řezu a ISO/ASTM 52902 pro testovací artefakty [1].
V okolí gravírované stopy vzniká tepelně ovlivněná oblast (Heat Affected Zone, HAZ) – pásmo, v němž materiál nebyl odstraněn, ale prošel tepelnou změnou. Projevuje se změnou barvy, u kovů mikrotrhlinami a u tenkých materiálů deformací.
Materiálová omezení
Ne všechny materiály lze laserem zpracovávat. U některých vznikají zplodiny, které ohrožují obsluhu i zařízení.
U dřeva a dřevěných materiálů je výsledek ovlivněn hustotou, obsahem pryskyřic a typem pojiva. Překližky s různými lepidly reagují odlišně a MDF vytváří výrazněji tmavé hrany. U masivního dřeva se navíc kontrast liší podle letokruhů, takže tentýž motiv vypadá na každém kusu mírně jinak.
Bezpečnost a normy
Laserová zpracovatelská zařízení spadají pod normu ISO 11553-1, která stanoví bezpečnostní požadavky na stroje pro laserové zpracování materiálu [1]. Klasifikaci laserových zařízení podle míry rizika pro oči a kůži upravuje EN 60825-1 [6].
Uzavřené gravírovací systémy s ochranným krytem a blokováním provozu při otevření bývají zařazeny do třídy 1, tedy bezpečné za předpokladu neporušené konstrukce. Otevřené systémy vyžadují ochranu zraku a vymezený pracovní prostor. Samostatnou kapitolou je odsávání zplodin, které je u organických materiálů nutností nikoli komfortní, ale hygienickou.
Využití v praxi
Závěr
Laserové gravírování je přesná a flexibilní technologie povrchové úpravy, jejíž výsledek je dán kombinací vlnové délky zdroje, hustoty výkonu a absorpčních vlastností zpracovávaného materiálu. Volba mezi CO₂ a vláknovým zdrojem se odvíjí především od toho, zda jde o organický materiál, nebo o kov.
Oproti mechanickému gravírování nabízí bezkontaktní zpracování, vyšší rychlost a možnost jemných detailů, za cenu omezené hloubky a přítomnosti tepelně ovlivněné oblasti. Pro konkrétní aplikaci je proto vždy podstatné posoudit požadovanou trvanlivost, hloubku značení a přípustnost tepelného ovlivnění materiálu.
Reference
[2] Steen, W. M., Mazumder, J. (2010): Laser Material Processing. 4th ed., Springer.
[3] Ready, J. F. (1997): Industrial Applications of Lasers. 2nd ed., Academic Press.
[4] Dahotre, N. B., Harimkar, S. P. (2008): Laser Fabrication and Machining of Materials. Springer.
[5] Powell, J. (1998): CO₂ Laser Cutting. 2nd ed., Springer.
[6] EN 60825-1:2014 – Safety of laser products — Part 1: Equipment classification and requirements